 DE

Branchennachrichten
Heim / Nachricht / Branchennachrichten / Beladeförderer für Kohleschiffe: Wichtige Leistungsanforderungen, die jeder Hafen überprüfen muss
Ein Beladeförderband für Kohleschiffe, das 10 Prozent unter seiner Nennkapazität arbeitet, fügt jedem Aufenthalt eines Schiffes in Cape-Größe etwa eine Arbeitsschicht hinzu. Bei einem Terminal, das 6 Millionen Tonnen Kohle pro Jahr transportiert, bedeutet diese Lücke etwa 1,2 Millionen Tonnen ungenutzte Ausladekapazität pro Jahr, bevor überhaupt Liegegelder berechnet werden. Es gibt wichtige Leistungsanforderungen, um diese Lücke zwischen der auf dem Typenschild angegebenen Zahl und der tatsächlichen Leistung des Bandes am Liegeplatz zu schließen.
Hangzhou AOTUO Mechanical and Electrical Co., Ltd. (AOTUO), ein landesweites High-Tech-Unternehmen mit mehr als 20 Jahren Erfahrung im Bereich Trockenmassengut-Hafenmaschinen, betrachtet einen Kohleladeförderer nicht als einzelnes Band, sondern als System: Lagerplatzbeschickung, Übergabepunkte, Bandlinie, Shuttle-Ausleger und Staubkontrolle arbeiten zusammen. Die folgenden Leistungsanforderungen sind die Parameter, die ein Hafen während der Spezifikation, Werksabnahme und Inbetriebnahme überprüfen muss.
Leistungsanforderungen an einen Kohleladeförderer beginnen mit einem einzigen messbaren Ergebnis: Laden einer definierten Kohlemenge in einen definierten Behälter innerhalb eines definierten Zeitfensters, bei einem definierten Staubemissionsgrad und bei akzeptabler Lebensdauer des Bandes und der Komponenten.
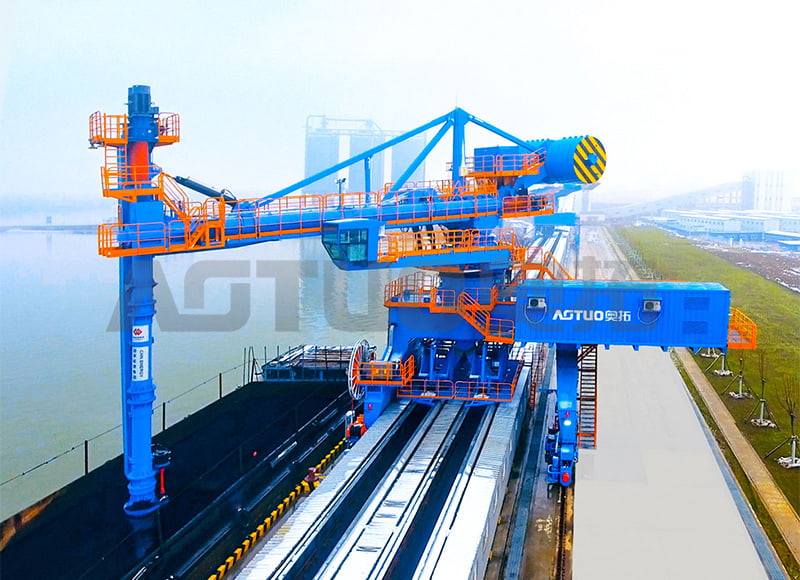
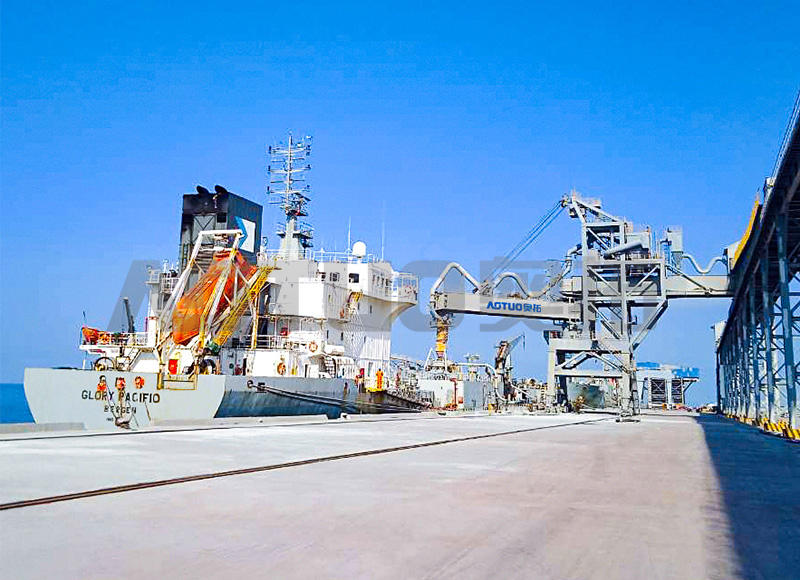
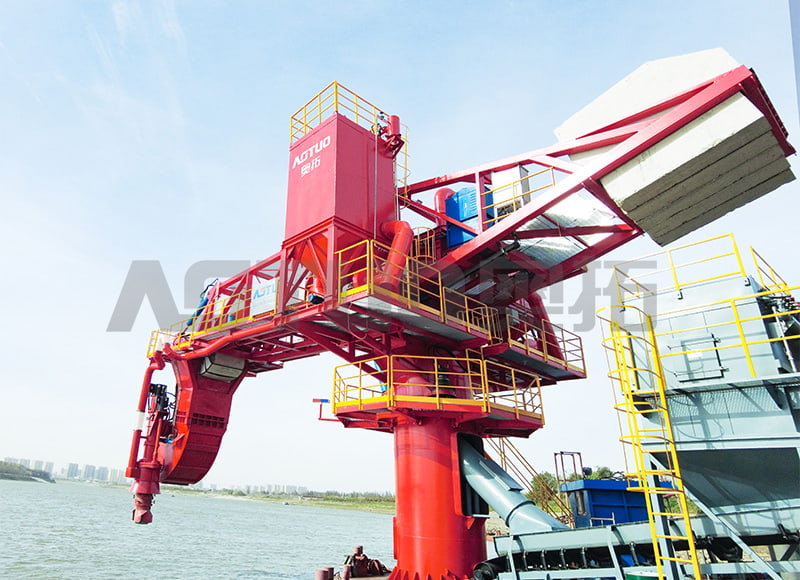
Ein Kohleschiffsbelader-Förderer ist die kontinuierliche Transportlinie, die Kohle vom Lagerplatz, Rückgewinnungstunnel oder Annahmetrichter zum Schiffsbeladerausleger transportiert, wo ein Shuttle oder eine Teleskoprutsche das Material in die Schiffsluken verteilt.
Vor Beginn der Geräteauswahl müssen sechs Anforderungskategorien festgelegt werden:
Jede Kategorie interagiert mit den anderen. Wenn die Bandgeschwindigkeit erhöht wird, um die Kapazität zu erreichen, erhöht sich die Staubentwicklung und der Bandverschleiß. Durch die Verbreiterung des Bandes bleibt die Geschwindigkeit moderat, aber die Geometrie von Rutsche und Bock ändert sich. Die Leitfaden zur Ladekapazität von Kohleschiffen und zur Staubkontrolle Das von AOTUO veröffentlichte Buch behandelt diesen Kompromiss ausführlich.
Die kontinuierliche Nennkapazität ist die Hauptanforderung, da sie die Umschlagszeit des Schiffes und damit die Liegegeldbelastung bestimmt.
Eine praktische Dimensionierungsmethode verwendet die größte reguläre Schiffsklasse in der prognostizierten Flotte des Terminals, das Zielladefenster und einen erwarteten Verfügbarkeitsfaktor. Die erforderliche Kapazität ist die Paketgröße geteilt durch das Produkt aus Fensterstunden und Verfügbarkeit. Für ein Panamax-Kohlepaket von 65.000 Tonnen, das in 28 Stunden bei einer Verfügbarkeit von 90 Prozent verladen wird, benötigt das Förderband eine Dauerleistung von mindestens 2.400 t/h.
| Schiffsklasse | Typische Kohleparzelle (t) | Empfohlene Leistung (t/h) | Ladefenster (h) |
| Handygröße 25.000 DWT | 15.000-22.000 | 800-1.200 | 14-20 |
| Handymax 45.000 DWT | 30.000-40.000 | 1.200-1.800 | 20-26 |
| Panamax 80.000 DWT | 55.000-70.000 | 1.800-2.500 | 26-30 |
| Capesize 180.000 DWT | 120.000-160.000 | 2.500-3.500 | 40-48 |
Surge ist der Killer. Der Förderbandantrieb muss mindestens 30 Minuten lang 110 Prozent der Nennkapazität halten, ohne auszulösen, zu verschütten oder die Bandführung zu verlieren.
Kontinuierliche Bewertung nach Schiffsklasse, oberes Ende des empfohlenen Bereichs.
Die Überspannungskapazität ist ebenso wichtig wie die durchschnittliche Leistung, da die Kohleförderung in Schüben erfolgt. Wenn ein Portalkratzer oder ein Schaufelradrücklader das Band beschickt, muss der Förderer plötzliche Durchflusssteigerungen absorbieren, ohne die Rutschen zu verstopfen.
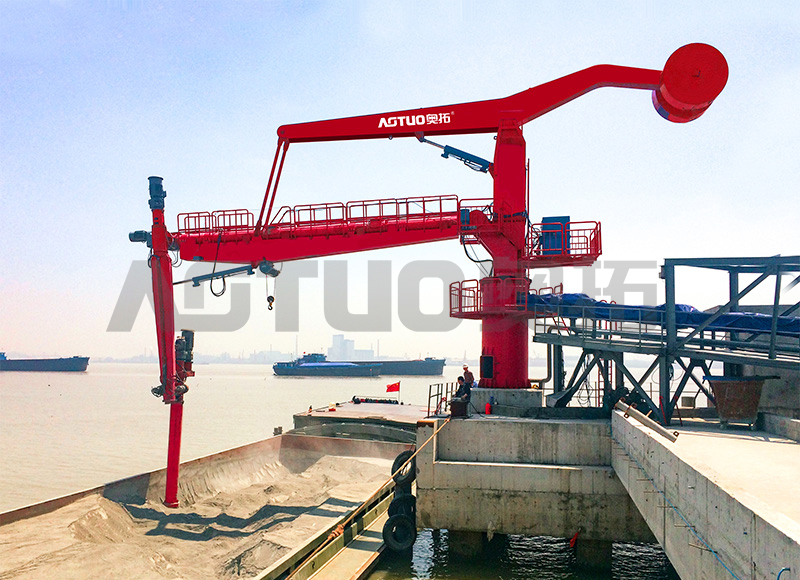
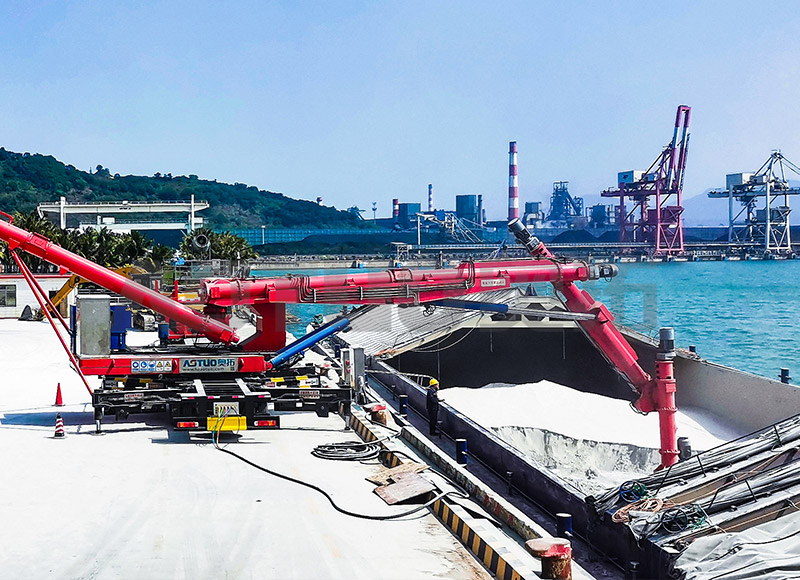
 Mobiler Schienenschiffsbelader für Schüttgüter, 300–1500 t/h, 800–50000 DWT Dieser schienenmontierte Lader ist für die Bewältigung von Schwallstromspitzen konzipiert, die bei Kohlerückgewinnungsbetrieben häufig auftreten. Er hat eine Kapazität von 300 bis 1500 t/h und ist für Schiffe mit 800 bis 50000 DWT geeignet. Seine Leistung wird in Projekten wie dem Massenumschlag im Hafen von Brisbane bestätigt. Produkt anzeigen →
AOTUO entwirft seinen mobilen Schiffsbelader auf der Schiene nach diesen Stoßprofilen und nicht nach stationären Laborbewertungen, ein Ansatz, der in Projekten wie dem validiert wurde Massenumschlagprojekt im Hafen von Brisbane .
Die Bandgeschwindigkeit ist ein Kompromiss, kein Ziel. Bei Kohleladeförderern beträgt der praktische Bereich 2,5 bis 4,5 m/s, wobei das untere Ende für Kohle mit hohem Feuchtigkeitsgehalt oder hohem Feinanteil und das obere Ende für gesiebte, trockene Kohle reserviert ist.
Breitere Bänder ermöglichen eine geringere Geschwindigkeit bei gleicher Kapazität, was die Staubmitnahme, den Verschleiß der Rollen und das Verschütten von Flüssigkeiten an den Übergabepunkten reduziert. Ein 1.600 mm breites Band, das mit 3,5 m/s läuft, kann etwa 2.500 t/h Kohle bei 1,1 t/m transportieren 3 Dichte. Ein 1.200-mm-Band benötigt für den gleichen Durchfluss etwa 4,5 m/s. Die Wahl verändert die Schurrenwinkel, die Schürzengeometrie und die gesamte Strukturlast des Gerüsts.
Geringere Stahlbaukosten und kleinere Deckbreite, aber höhere Staubentwicklung, Bandverschleiß und Verschüttungsgefahr. Am besten für kurze Förderbänder und vorgesiebte Trockenkohle geeignet.
Höhere Anschaffungskosten und breitere Transfertürme, aber ruhigerer Materialfluss, geringere Staubbelastung und längere Bandlebensdauer. Empfohlen für staubige Kraftwerkskohle und Qualitäten mit hohem Feuchtigkeitsgehalt.
Regel für den Laderaum: Halten Sie die Bandgeschwindigkeit unter 4 m/s, wenn der Feinanteil 15 Prozent übersteigt.
Die Flusskontrolle hängt gleichermaßen von der vorgeschalteten Ausrüstung ab. Plattenförderer und Rückgewinnungsantriebe mit variabler Geschwindigkeit müssen mit der Bandwaage gekoppelt sein, damit die Zufuhrgeschwindigkeit innerhalb des Kontrollbands des Förderers bleibt. Ohne diese Schleife führt ein Anstieg von 30 Prozent über dem Nennwert zu Problemen mit der Verstopfung der Rutsche und der Führung.
 Bandförderer für lose und fertige Materialien, 10–3000 t/h, B400–B2200 Der Bandförderer ergänzt die vorgeschaltete Rückgewinnungsausrüstung, indem er einen großen Förderbereich (10–3000 t/h) und Bandbreitenoptionen bietet und die verriegelte Zufuhrsteuerung unterstützt, die erforderlich ist, um die Pumpraten innerhalb des Betriebsbands des Förderers zu halten und Verstopfungen zu verhindern. Produkt anzeigen →
Die Staubkontrolle ist mittlerweile in fast allen Kohlehafengebieten eine gesetzliche Anforderung und kein optionaler Umweltzusatz mehr.
Unkontrollierte Übergabepunkte können 50 bis 70 Prozent des gesamten sichtbaren Staubs auf einer Kohleumschlagslinie ausmachen. Die zweite Hauptquelle ist der Schiffsladerboom, bei dem Kohle in die Luke fällt und feine Partikel vom Wind erfasst werden.
Bei einem Kohlelader mit 2.500 t/h muss jeder Übergabepunkt vollständig mit verschleißfesten Auskleidungen, beladenen Bandschürzen auf beiden Seiten und einem Staubabscheider mit einer Absaugleistung von mindestens 3.000 m umschlossen sein 3 /h Luft pro Übergabepunkt.
Die Leistungsanforderungen müssen messbar sein:
Feuchtigkeit ist das günstigste Staubunterdrückungsmittel, aber zu viel Wasser verringert die Handhabungseffizienz und kann zu Strafen seitens des Empfängers führen. Reduzieren Sie die Oberflächenfeuchtigkeit bei Kraftwerkskohle auf 6 bis 8 Prozent und verlassen Sie sich für den Rest auf technische Einhausungen und Absaugung.
 Pulse Jet Bag Staubsammler zur Staubentfernung, Luftvolumen 700–314.000 m3/h Dieser Pulse-Airbox-Beutelstaubabscheider erreicht eine Exportkonzentration von ≤10 mg/Nm3 und eignet sich daher für die technischen Gehäuse und Absaugsysteme, die für die Staubbeseitigung beim Kohleumschlag empfohlen werden, insbesondere wenn die Feuchtigkeitskontrolle allein nicht ausreicht. Produkt anzeigen →
Die Automatisierung verwandelt einen guten mechanischen Förderer in einen profitablen, indem sie die Entladegenauigkeit aufrechterhält und das Band vor vermeidbaren Ereignissen schützt.
Bandwaagen müssen über den gesamten Lastbereich eine Genauigkeit von 0,5 Prozent aufweisen, bei der Inbetriebnahme anhand statischer Gewichte überprüft und vierteljährlich neu kalibriert werden. Das Steuersystem des Schiffsbeladers trimmt dann jede Luke gemäß dem Ladeplan, sodass das Schiff ohne manuelle Vermessungskorrekturen auf einem geraden Kiel endet.
Zuverlässigkeitsanforderungen sollten als Verfügbarkeit und nicht als vage Qualitätssprache formuliert werden. Eine realistische Spezifikation ist eine mechanische Verfügbarkeit von 95 Prozent über einen Zeitraum von 12 Monaten, wobei die durchschnittliche Wiederherstellungszeit für Antriebs- und Steuermodule unter 4 Stunden liegt.
Eine Verfügbarkeit von über 95 Prozent ist kein hochgestecktes Ziel; Dies ist der Mindestannahmewert für ein modernes Kohleverladeband.
| Anforderung | Zielwert | Überprüfungsmethode |
| Kontinuierliche Nennkapazität | 2.500 t/h bei Auslegungsdichte der Kohle | Probe unter gewogener Belastung, 8 Stunden |
| Überspannungskapazität | 110 Prozent für 30 Minuten | Kontrollierter Überfütterungstest |
| Bandgeschwindigkeitsbereich | 2,5-4,5 m/s | Drehzahlmesser der Antriebsriemenscheibe |
| Ausladegenauigkeit | Innerhalb von 0,5 Prozent | Kalibrierlauf der Bandwaage |
| Flüchtiger Staub an Übergabepunkten | Unter 50 mg/m 3 | Überwachung des Umgebungsstaubs |
| Mechanische Verfügbarkeit | 95 Prozent über 12 Monate | Prüfung der Wartungsaufzeichnungen |
Werksabnahmetests und Standortversuche müssen die spezifizierten Anforderungen unter kontrollierten Bedingungen reproduzieren; Nichts sollte allein aufgrund der Typenschilddaten unterzeichnet werden.
Vier Stunden ununterbrochener Betrieb, um die Riemenführung, die Ausrichtung der Spannrolle und den Anstieg der Antriebstemperatur zu überprüfen.
Zwei aufeinanderfolgende Stunden mit 110 Prozent der Nennzufuhr, wobei Verschüttungen, Stromverbrauch und Schurrenleistung dokumentiert werden.
Eingewogene Prüflasten in mindestens drei Durchflussbereichen; Die Abweichung muss innerhalb von 0,5 Prozent bleiben.
Kontinuierliche Partikelüberwachung an Übergabe- und Verladestellen bei einer maximalen Windgeschwindigkeit von 10 m/s.
Die Akzeptanzregel ist einfach: Wenn der Förderer nicht 110 Prozent der Nennkapazität aushalten kann, bleiben Sie innerhalb der Wägetoleranz von 0,5 Prozent und halten Sie den Transferstaub unter 50 mg/m 3 Für eine ganze Schicht werden die wesentlichen Leistungsanforderungen nicht erfüllt.
Typische Nennwerte richten sich nach der Schiffsklasse: 800 bis 1.200 t/h für Handysize, 1.200 bis 1.800 t/h für Handymax, 1.800 bis 2.500 t/h für Panamax und 2.500 bis 3.500 t/h für Capesize-Terminals.
Der empfohlene Bereich beträgt 2,5 bis 4,5 m/s. Verwenden Sie die untere Hälfte für Kohle mit hohem Feuchtigkeitsgehalt oder hohem Feinanteil und die obere Hälfte nur für gesiebte Trockenkohle auf kurzen Förderbändern.
Die Staubkontrolle kombiniert vollständig geschlossene Übergabepunkte mit Staubabscheidern, Teleskoprutschen mit Unterdrückungsmanschetten, Feuchtigkeitskonditionierung auf 6 bis 8 Prozent und geschlossene Galerien mit ausreichenden Luftwechseln pro Stunde.
Die wertvollsten Funktionen sind die geschlossene Vorschubsteuerung der Bandwaage, automatische Spurüberwachung, Vibrations- und Temperatursensoren an den Antriebswellen sowie zustandsbasierte Alarme, die in den Kontrollraum des Hafens integriert sind.
Geben Sie die Leistung als geprüfte Zahl und nicht als Prospektanspruch an. Die einzige zuverlässige Leistungsanforderung ist diejenige, die einen 110-Prozent-Lasttest übersteht.
Es konzentriert sich auf die Gesamtlösung des Trockenmaterial -Porttransfersystems.
Forschung und Entwicklung, Fertigung und Service
Copyright © Hangzhou Aotuo Mechanical and Electrical Co., Ltd. All Rights Reserved. Hersteller .